东莞CNC加工:从公差控制到批量交付的精密制造逻辑
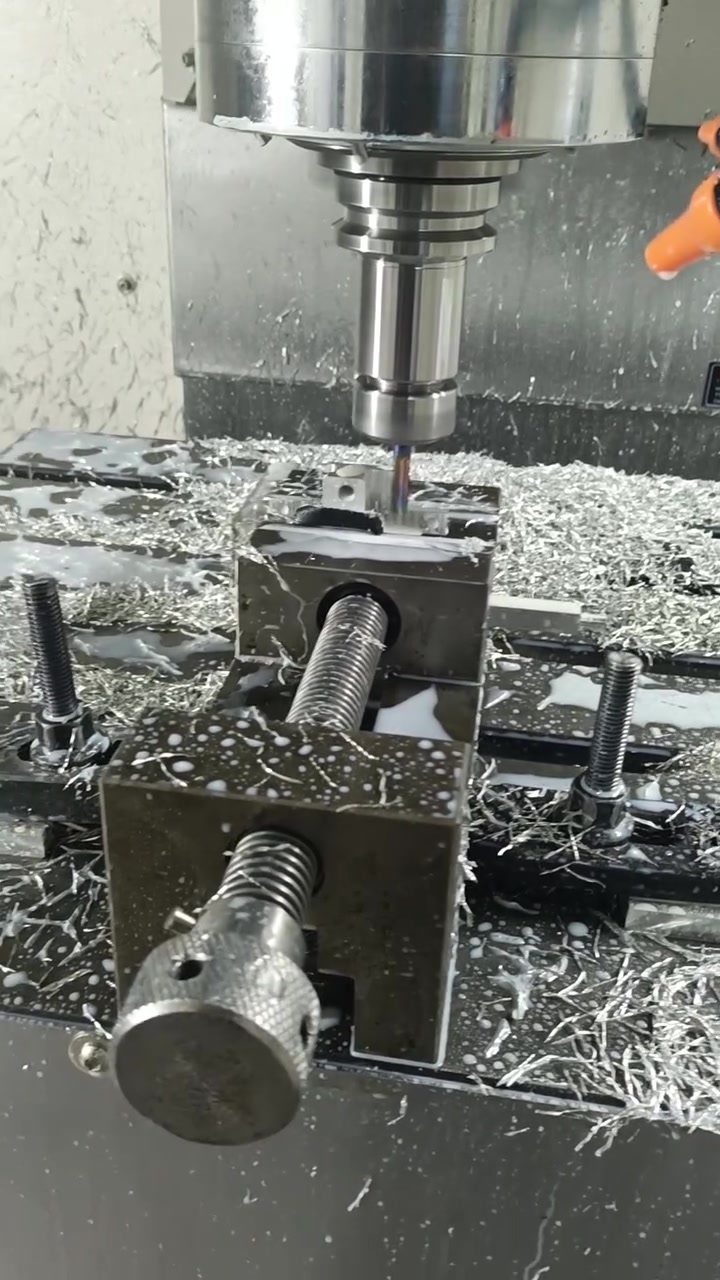
在珠三角制造业版图中,东莞的地位很难被替代。公开报道中常被引用的一组说法是:全球每五台智能手机就有一台的整机或关键结构件与东莞有关,而支撑这一体量的底层能力之一,正是高度密集的CNC加工产能。从手机中框、笔电外壳,到自动化设备的结构件、医疗仪器的不锈钢阀体,数控车床加工与三轴、四轴乃至五轴铣削构成了产品从图纸走向实物的第一道硬门槛。
产业链密度决定了加工响应速度
东莞CNC加工的核心竞争力,不完全在单台机床的精度上限,而在配套密度带来的周转效率。一个非标五金件定制订单,从图纸评审、材料采购到首件交付,通常可在3至5个工作日内完成;同城范围内还能快速完成阳极氧化、电镀、热处理、激光打标等后道工序。这种“一小时内可触达完整供应链”的格局,是内地多数加工集群短期内难以复制的优势。

精度不是一句口号,而是分级指标
精密零件加工中,精度需要被拆解着看。常规CNC铣削的尺寸公差一般控制在±0.05mm,精密机械零件加工通常要求±0.02mm,而对配合精度敏感的铝合金零件加工或不锈钢精密加工,往往需要进入±0.01mm甚至更严的区间。表面粗糙度方面,普通铣削面约Ra1.6,精铣与镜面加工可达Ra0.4以内。设备只是基础,真正拉开差距的是装夹方案、刀具路径与热变形的协同控制——同一台机床,不同工艺方案做出的零件寿命可能相差数倍。
材料适配:铝与不锈钢的两种逻辑
铝合金6061-T6抗拉强度约310MPa,切削性能好,适合高速切削,粗加工线速度可到300m/min以上,是CNC加工报价中性价比最高的一类。但铝合金刚性弱、易变形,薄壁件必须通过多次走刀与对称去料来释放应力。304不锈钢抗拉强度约520MPa,加工硬化倾向明显,切削线速度通常控制在80至150m/min,刀具磨损快,冷却与排屑要求更高。这两种材料的工艺差异,直接决定了同样的结构件报价可能相差40%以上。
报价构成:看懂CNC加工报价的底层逻辑
一份合理的CNC加工报价通常由四部分构成:材料成本、加工工时、后处理费用与管理毛利。其中加工工时受结构复杂度影响最大——一个含深腔、薄壁、多面加工位的零件,其装夹次数可能从1次增加到4次,工时随之翻倍。因此,采购方在询价时提供完整的3D图纸、公差标注、表面处理要求和预计批量,往往能拿到更准确的报价,也能减少后续因工艺变更产生的纠纷。
质量验证:数据比承诺更可靠
正规的东莞精密加工厂普遍配置三坐标测量机、二次元影像仪与粗糙度仪,关键尺寸会出具首件检测报告(FAI)。对于批量订单,抽检比例、SPC过程控制能力和不良品追溯机制,比“我们精度很高”这类表述更值得关注。经验上,能够稳定提供CPK数据、并对关键尺寸做过程能力分析的工厂,批量一致性通常明显优于仅做终检的工厂。
结语
选择东莞CNC加工供应商,本质上是在选择一种工艺理解能力。设备清单可以复制,但对材料的判断、对变形规律的把握、对检测数据的严肃态度,需要长期项目积累。对采购方而言,先用小批量试制验证对方的首件合格率与沟通效率,再放大订单,是风险最低的路径。五金零件定制从来不是比价的单一游戏,而是精度、交期与稳定性的综合权衡。