东莞CNC加工:从产业集群到微米级精度的制造逻辑

在珠三角的制造业版图上,东莞是一个绕不开的坐标。这里聚集了超过二十万家工业企业,其中模具与精密机械加工相关的经营主体数以万计,形成了从原材料供应、刀具磨削、热处理到表面处理的两小时配套圈。对于采购方而言,理解东莞CNC加工的能力边界与成本结构,远比单纯比价更有价值。
一、产业集群决定了交付速度的下限
东莞精密加工厂的核心竞争力,首先来自地理位置带来的协同效率。一块6061-T6铝板从型材市场调货到进入数控车床加工工位,通常只需半天;一副非标五金件定制所需的阳极氧化或钝化处理,外协周期普遍能压缩到24至48小时。这种密度优势在中西部单一城市的加工厂很难复制——同样的工序链条,往往意味着三到五天的物流与等待成本。
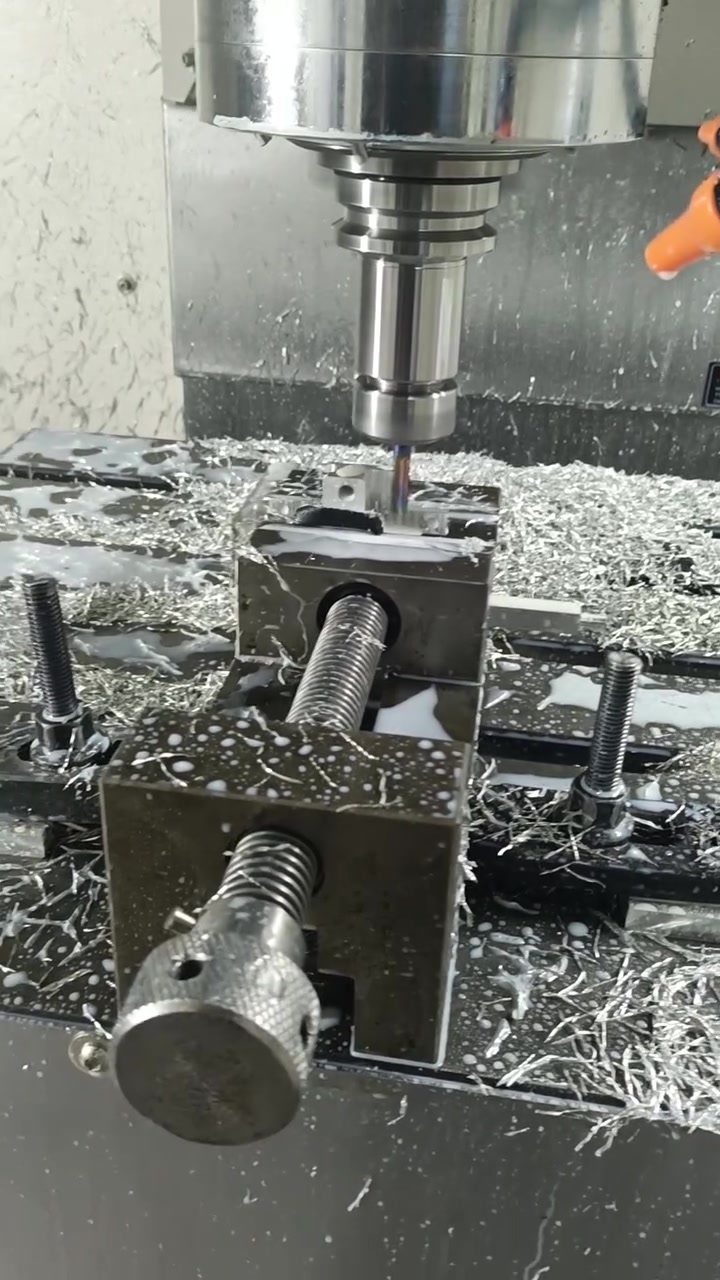
从数据上看,东莞规上工业增加值长期维持在数千亿元量级,其中电子信息、电气机械与汽车零部件三大板块贡献了主要份额。这些终端产业对精密零件加工的需求,反向塑造了本地加工厂的技术分布:消费电子类订单偏向小型化、高表面质量;汽车与新能源板块则更强调材料一致性与批次稳定性。
二、精度等级:区分加工厂的第一道门槛
行业内通常把CNC加工的公差能力划分为三个梯队:
- 常规级:尺寸公差±0.05mm,表面粗糙度Ra1.6μm,适用于结构件、支架、外壳等场景;
- 精密级:公差±0.01mm,Ra0.8μm,常见于连接器、传感器壳体、精密机械零件加工;
- 高精密级:公差±0.005mm以内,Ra0.4μm,多用于光学结构件、医疗与半导体设备配套。
判断一家东莞CNC加工厂的真实水平,不看宣传册,而看它的检测配置。三坐标测量仪(CMM)的示值误差若能控制在0.5μm+L/500以内,配合二次元影像仪与粗糙度仪,基本可覆盖精密级订单的全检需求。反之,若仅靠卡尺和塞规验收,公差承诺就缺乏支撑。
三、材料与工艺的匹配:铝合金与不锈钢的分野
铝合金零件加工是东莞订单量最大的品类。6061-T6抗拉强度约310MPa,切削性能优良,主轴转速可推高至10000rpm以上,线速度达到300至500m/min,因此单价相对可控。航空与高端装备领域常用的7075-T6强度接近570MPa,但切削时易产生积屑瘤,对刀具前角与冷却方式要求更高。
不锈钢精密加工则是另一套逻辑。以304为例,其导热系数约为45号钢的三分之一,切削热集中在刀刃附近,线速度通常要降到80至150m/min,并配合高压内冷。这直接导致同等结构下,不锈钢件的加工工时可能是铝合金的两到三倍,这也是CNC加工报价差异的主要来源之一。
四、非标五金件定制:小批量订单的经济性
非标定制的成本结构与传统批量生产截然不同。一件产品的报价通常由三部分构成:编程与工装准备约占15%—25%,材料成本占20%—35%,机时费用占40%—60%。当批量从1件提升到100件,单件价格往往能下降50%以上,原因在于换刀、对刀与首件确认的固定成本被摊薄。
成熟的东莞精密加工厂会通过快速换线(SMED)与柔性夹具来压缩这部分损耗。例如采用零点定位系统后,重复装夹精度可稳定在0.005mm以内,切换不同零件的准备时间从40分钟缩短到10分钟以内,这对多品种、小批量的五金零件定制订单尤为关键。
五、结语:选厂的三条硬指标
面对市场上的众多供应商,建议采购方重点核查三点:一是设备清单中是否包含四轴、五轴加工中心与车铣复合机型,这决定了复杂特征能否一次装夹完成;二是是否具备来料检验与首件报告(FAI)的完整记录习惯;三是能否提供稳定合作的表面处理与热处理外协链条。满足这三点的东莞CNC加工厂,通常能在交期、精度与成本之间给出经得起复购检验的答案。